
扭矩准,才是硬道理41年高速精密角接触球轴承生产厂家
400-133-3939
139-5151-5832

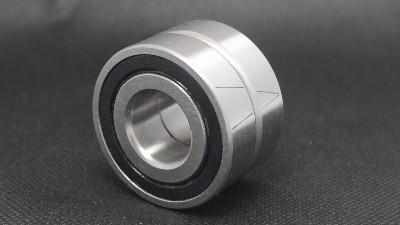
高速配对角接触球轴承是数控机床主轴常用的轴承类型,不仅承载能力强,而且运行刚度好,能提升主轴稳定性。高速配对轴承通常要用P5、 P4这样高精度等级,对装配有一定要求,如果装不好会影响轴承寿命,那么高速配对轴承有哪些装配方法?

高速配对轴承与机床主轴、轴承座之间采用过盈配合,安装方法要看轴承尺寸与过盈量大小,常见方法参考如下:
1、热装。用感应加热器将轴承加热到80~ 100 ℃,这时候轴承内圈膨胀,能顺利套入轴颈,冷却后可以形成可靠的过盈配合。注意加热温度不能超过 120 ℃,否则会影响轴承材料性能。
2、冷装,适合外圈与轴承座过盈量大的场合,用干冰介质冷却轴承外圈,等其收缩后装入座孔。冷装要注意结露问题,装配后要彻底清除水分完全排除。
3、压入法,过盈量小的配合可以使用。通过液压装置压轴承套圈,内圈过盈时压内圈,外圈过盈时压外圈,不能通过滚动体传力,否则会在滚道上产生压痕。
1、安装高速配对角接触球轴承,必须确认产品标记、配对顺序、安装方向及,不要随意将不同配对组的轴承混装,否则影响预紧和载荷分配。
2、配对轴承预紧要根据工况要求设置,预紧力大了会导致发热增加、润滑状态恶化。预紧不足可能造成刚性不足、振动等问题。
3、注意环境清洁,灰尘、金属屑等杂质进入轴承内部,可能造成滚道损伤、运行噪声和精度下降。
高速配对轴承装配可以采用热装、冷转等方式,要结合设备情况选择合适的方法。对高速数控机床主轴、精密电主轴等设备来说,建议采用符合设备设计要求的成组配对轴承,按照角接触球轴承厂家提供的技术参数装配,减少轴承使用问题。
扭矩准,主轴稳!41年专注生产精密机床主轴轴承!
出自无锡三立,转载请说明出处:角接触球轴承http://www.slcbearing.com/
【本文标签】 角接触球轴承
【责任编辑】无锡三立轴承

安装高速配对角接触球轴承,必须确认产品标记、配对顺序、安装方... 【详情+】
主轴轴承固定到机床转轴上,要看采用的是内圈固定还是外圈固定,... 【详情+】



 扫一扫添加